2026-11-06
铜钢复合板导电横臂(也称电弧炉电极臂、导电臂)的寿命,主要取决于下面五件事,按影响程度排序:
冷却水的水质与流量。 多数提前报废的横臂,都是从水道结垢或堵塞导致的局部过热开始的。
每一处电气连接的接触电阻要低。 夹头、后部导电铜板、水冷电缆连接处一旦松动或氧化,产生的热量远超横臂的设计承受能力。
稳定的冶炼操作。 减少断电极、硬短路,并把电弧埋住,可以明显降低横臂承受的热冲击和机械冲击。
绝缘完好、对中准确。 杂散电流和横臂偏斜会损伤铜表面与电极夹头。
状态监测与早期修复。 在计划检修中处理一个渗漏的焊缝,成本远低于炉内进水后的非计划停炉。
下文逐项说明原理,给出实用参数、点检周期,以及采购新横臂时应当确认的技术要点。
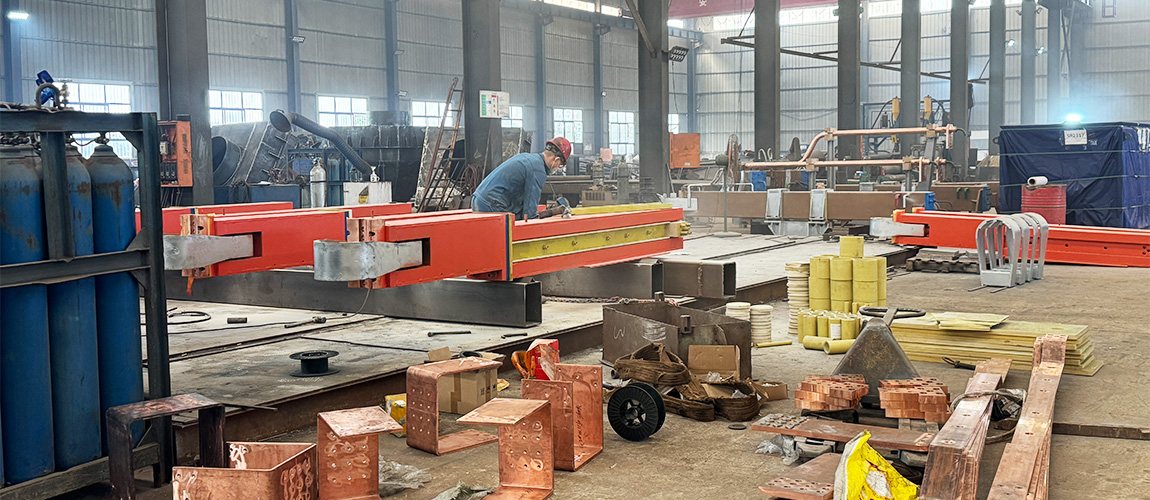
电弧炉导电横臂的作用是夹持并支撑电极,同时把短网送来的二次大电流传给电极,在电极端部形成电弧。一套完整的导电臂通常由前部电极导电夹头支架、水冷夹紧环、臂体和后部导电铜板组成。
SR电炉的导电横臂,臂体采用铜钢复合板焊接成中空的矩形箱体,内部设水冷通道:
铜层负责导电;
钢层负责承受电极运动产生的各种机械力;
中空截面加双层复合板结构,可大幅降低集肤效应,减小阻抗,提高电加热效率;
水冷系统带走电阻热和炉内辐射热。
工频50 Hz下,铜的集肤深度约为9 mm(60 Hz约8.5 mm),电流主要集中在导体表层。因此"外层铜导电、内层钢承力"的结构是合理的:电流走铜层,钢提供刚度。普通钢的导电性能只有铜的约十分之一到六分之一,同样电流下会严重发热,不能直接承担导电任务。
| 对比项 | 铜钢复合导电横臂 | 铝钢复合导电横臂 |
|---|---|---|
| 导电层电导率 | 很高(T2紫铜) | 约为铜的60% |
| 重量 | 较重 | 较轻,对升降立柱负荷小 |
| 典型应用 | 超高功率、大电流电弧炉/精炼炉,长寿命工况 | 对成本或重量敏感的方案 |
| 对冷却失效的耐受 | 允许更高电流密度,热裕量大 | 熔点较低,热裕量较小 |
无论选哪种材料,下文的延寿原则是一致的。
| 现象 | 典型根本原因 | 预防方法 |
|---|---|---|
| 焊缝或水道漏水 | 热疲劳;焊接缺陷;结垢导致局部过热;水质引起腐蚀 | 水处理、流量监控,每次修复后做压力试验 |
| 夹头附近铜面烧伤、麻点 | 夹紧松动、电极表面脏污或绝缘击穿引起的打弧 | 保持正确夹紧力,清洁接触面,定期检查绝缘 |
| 后部导电铜板或电缆接头过热 | 螺栓松动,接触面氧化或有污染,电流分配不均 | 定期紧固力矩,接触面清洁平整,红外测温 |
| 铜层起泡、分层 | 冷却中断后反复过热;复合板结合质量不佳 | 设置流量联锁;采购时检查超声波结合率 |
| 臂体变形、开裂 | 断电极冲击、塌料、振动、立柱导向偏斜 | 改进布料,优化电极调节,校正导向对中 |
| 绝缘件碳化、爬电 | 粉尘、潮气、钢渣飞溅 | 清洁、加防护罩、测绝缘电阻 |
冷却是影响最大的单一因素。水道结垢会抬高壁温,加速疲劳;水道完全堵塞时,满功率运行几分钟就可能使复合板臂体损坏。
闭路循环系统的常用工程做法如下(具体数值请以炉型设计文件和水处理供应商要求为准):
| 参数 | 常见控制目标 | 意义 |
|---|---|---|
| 进水压力 | 约0.4–0.6 MPa(例如SR 45吨EBT电弧炉开炉前检查所采用的范围) | 保证窄水道获得设计流量 |
| 出水温度 | 一般不高于约50 ℃,报警先于联锁动作 | 温度过高会加速结垢,并有局部沸腾风险 |
| 进出水温差 | 在正常负荷下记录基线,持续升高要排查 | 同负荷下温差变大,是结垢或流量下降的早期信号 |
| 水质类型 | 软化水或除盐水,闭式循环并配热交换器 | 防结垢,减缓腐蚀 |
| pH值与氯离子 | pH约7–9,氯离子保持较低 | 保护铜、不锈钢件和焊缝 |
| 过滤 | 臂体上游设精密过滤器(例如约100 μm) | 防止杂质卡在水道内 |
| 仪表 | 每条臂设流量开关和温度传感器,接入报警和炉子联锁 | 即使总管正常,也能发现某一相堵塞 |
按计划冲洗并除垢,不要为了"把这炉钢炼完"而旁路流量或温度联锁。
接头发热量与接触电阻成正比,与电流的平方成正比。在几万安培的电流下,很小的电阻增加也会变成很大的热源。
计划检修时,按规定力矩重新紧固后部导电铜板和电缆连接螺栓;
清除接触面氧化层,保持平整;有要求时使用规定的导电膏;
确认并联电缆、铜排之间电流分配均匀;
在相同负荷、相同位置用红外热像仪对比三相温度。比其他相热、或比自身基线更热的接头,要在烧坏前处理。
夹头和横臂前部是铜最先磨损的地方。
保持正确的夹紧力。夹紧力不足会打弧,过大则损伤夹头和电极;
在铜基体被磨伤之前更换磨损的接触瓦;
按设计使用电极喷淋冷却,它能减少电极氧化,同时降低夹头区温度;
夹头接触处的电极表面应无渣、无粉尘、无严重氧化皮;
检查水冷夹紧环无渗漏,夹头用铜为T2紫铜或设计规定牌号。
横臂离高温炉膛很近,炉子怎么操作,直接影响横臂的寿命。
布料: 避免大块重废钢直接压在电极下方;布料不合理会增加塌料和断电极,冲击横臂;
电极调节: 调节器参数要调好,减少硬短路和电极摆动。长期抖动会使焊缝和连接件疲劳;
电弧埋弧: 采用泡沫渣操作埋住电弧,对高阻抗、电弧偏长的炉型尤其重要,这样传到横臂和炉盖的辐射热更少;
供电曲线: 起弧阶段先用短弧穿井,按设计的供电曲线运行,不要在电弧裸露时盲目用最大功率;
不要长时间超过横臂及其接头的额定电流。
横臂与电极立柱之间是电气绝缘的。一旦绝缘劣化,杂散电流会在铜表面造成麻点,并使螺栓过热。
每次大修以及发生漏水后,测量绝缘电阻;
保持绝缘件清洁干燥,更换开裂或碳化的部件;
检查立柱导向轮,以及横臂与立柱的连接。横臂偏斜会使电极和夹头受力不均,缩短二者寿命。
每班: 目视检查渗漏、热点、铜面变色、异常振动;核对每条臂的流量和温度读数;
趋势记录: 记录横臂出水温度、流量与负荷。不少用户还会在臂体上增加直接测温点并设置报警,这类思路在公开的精炼炉电极横臂异常发热检测专利中也有出现;
定期红外检测: 在满功率运行时进行,并按相别、按测点留存数据。
渗漏: 通过压力试验和检查定位。修焊必须采用适合铜及铜钢复合板的合格工艺,选用合适的焊材,控制预热,并由合格焊工操作。普通钢焊接做法会损伤铜层;
每次修复后: 进行水压试验,常见做法是按1.5倍工作压力保压规定时间且无压降,并确认无变形;
当铜层磨薄、结合面大面积分层,或同一位置反复出现焊缝缺陷时,应更换横臂。备一套经过试验的备用臂,使更换成为计划检修。
| 周期 | 内容 |
|---|---|
| 每班 | 检查每条臂的冷却水流量、出水温度和压力;查渗漏、热点、变色;检查电极夹头与喷淋冷却 |
| 每周 | 检查夹头接触瓦和电极表面;检查软管、接头、过滤器;清理绝缘件粉尘 |
| 每月 | 满功率下红外测温;复紧可触及的连接螺栓;验证联锁功能 |
| 每次计划检修 | 重新紧固全部电气连接;清洁接触面;测量绝缘电阻;检查立柱导向对中;检查焊缝和水道 |
| 每年 | 冲洗并除垢冷却回路;检测水质;做压力试验;复盘趋势数据,制定备件或翻新计划 |
设计与制造质量决定了横臂寿命的上限。询价时,请让制造商明确确认:
炉子参数: 变压器容量、二次电流与电压、电极直径、横臂与电极立柱的连接形式及尺寸;
复合板材料: 铜钢还是铝钢,铜层厚度与集肤深度的关系,复合工艺;
结合质量: 铜钢结合面的超声波检测结果;
水道设计: 布置避免死水区,焊缝位于远离最高热负荷和应力区域的位置;
焊接与检测: 合格焊接工艺评定、渗透检测或等效检测、水压试验报告;
夹头与导电夹: T2紫铜导电夹头及接触瓦设计;
绝缘件与接口: 尺寸与您现有立柱匹配,可直接替换安装;
质保与备件: SR配件质保一年,可提供配套夹头、夹紧环和绝缘套件。
如果您能提供炉子图纸和现有横臂的损坏照片,我们的工程师可以结合工况与失效形态,给出改进设计建议,而不仅是原样更换。
1. 电弧炉导电横臂能用多久?
没有统一数字。寿命取决于炉子功率水平、冷却水管理、操作制度和横臂本身质量。设计合理、维护到位的横臂通常可以运行多年,而冷却不良的横臂可能几个月就失效。
2. 导电横臂最常见的失效原因是什么?
冷却水减少或堵塞引起的过热,其次是电气连接松动或氧化,以及断电极造成的机械损伤。
3. 漏水的铜钢复合板横臂可以修吗?
基体完好时通常可以。修复必须采用合格的铜材兼容焊接工艺,并在修后做压力试验。如果铜层已磨薄或出现分层,更换更稳妥。
4. 怎样判断横臂正在过热?
同负荷下出水温度升高、铜面变色或起泡、红外检测中某接头比其他相同位置更热,或只有某一条臂的流量报警。
5. 导电横臂选铜钢还是铝钢?
铜钢导电性和热裕量更好,适合大电流工况;铝钢更轻,可能适合立柱承载受限或预算较低的项目。建议根据电流、立柱承载和预算来选择。
6. 这些做法适用于钢包精炼炉(LF)吗?
适用。横臂、夹头和冷却的原理相同,只是LF的工作周期和电极条件有所不同。
最新产品
定制冶金机械设备系列:电弧炉、矿热炉、LF精炼炉、真空炉、感应炉、除尘系统、水处理设备等。提供最先进的设备集成服务,冶金设备可根据客户的不同需求进行定制,产能可根据客户要求进行调整。
电弧炉
矿热炉
LF精炼炉
VD/VOD真空精炼炉
感应炉
炉配件


导航
电子邮件: anna@srfurnace.com
电话: +86 159 2955 5868
WhatsApp: +86 159 2955 5868
地址:
陕西省西咸新区沣东自贸产业园一期5号楼D栋4层422室